ความรู้ ข่าววงการ 3D · AKSORN3D
Layer height ตั้งเท่าไรดี ทดสอบจริงใน Orca Slicer 0.08, 0.20 และ 0.28 มม.
ทดสอบสไลซ์โมเดลเดียวกันใน Orca Slicer แก้แค่ Layer height ค่าเดียว 0.08 มม. ใช้ 2 ชม. 19 นาที ส่วน 0.20 มม. ใช้ 59 นาที พร้อมวิธีเลือกค่าให้เหมาะกับงาน
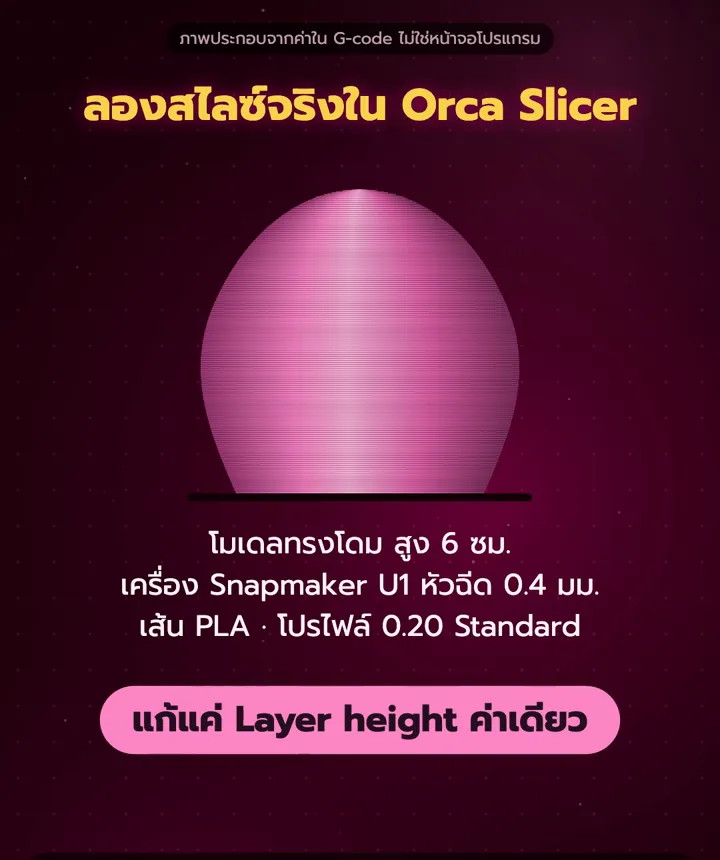
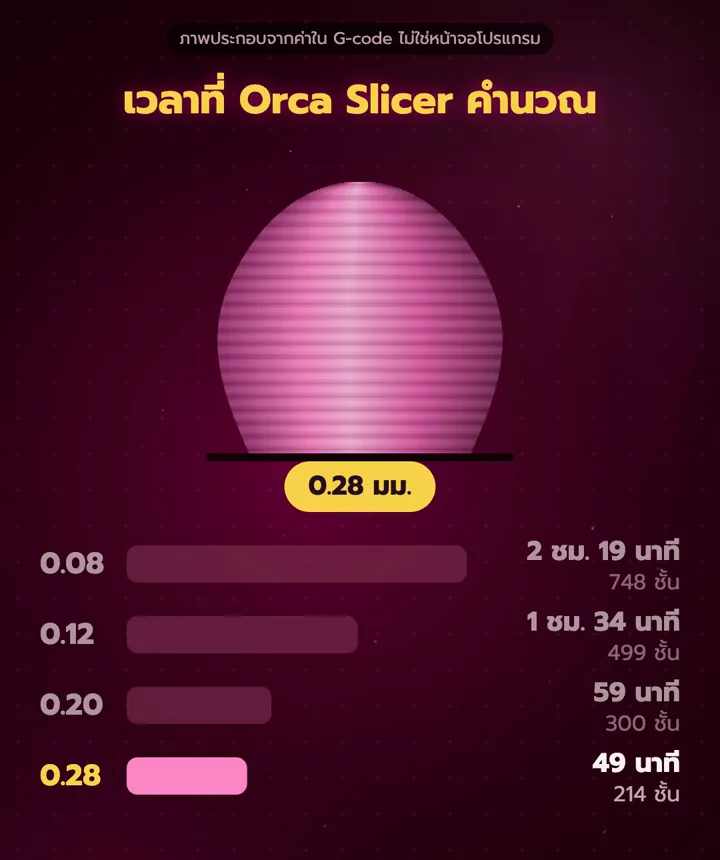
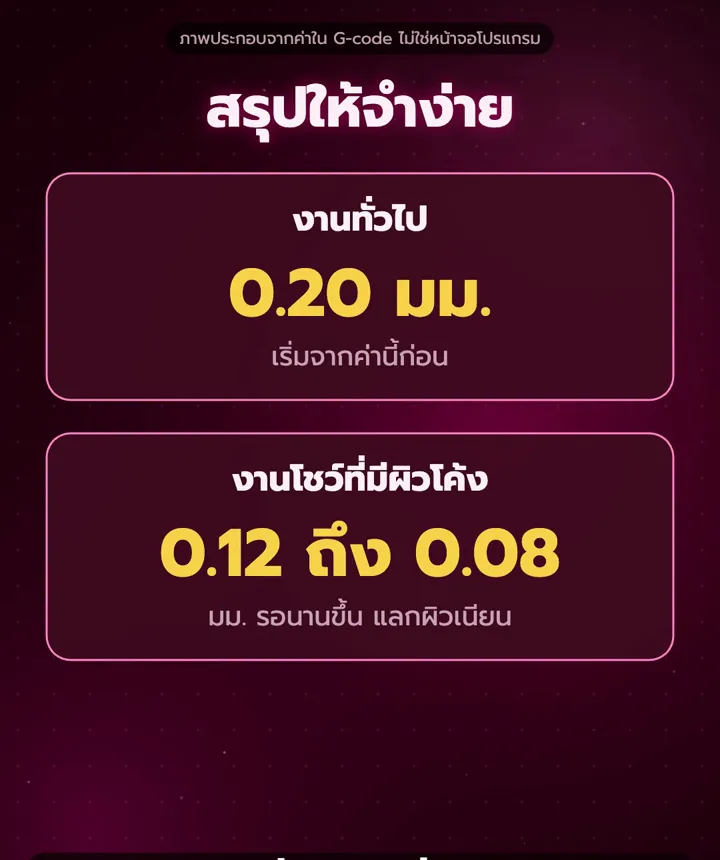
Layer height คือความสูงของแต่ละชั้นที่เครื่องพิมพ์ 3D วางเส้น ยิ่งบางผิวยิ่งเนียนแต่พิมพ์นานขึ้น เราสไลซ์โมเดลทรงโดมสูง 6 ซม. ใน Orca Slicer โดยแก้ค่านี้ค่าเดียว ได้ผลว่า 0.08 มม. ใช้ 748 ชั้น 2 ชม. 19 นาที, 0.20 มม. ใช้ 300 ชั้น 59 นาที และ 0.28 มม. ใช้ 214 ชั้น 49 นาที งานทั่วไปเริ่มที่ 0.20 มม. งานโชว์ที่มีผิวโค้งค่อยลดเหลือ 0.12 ถึง 0.08 มม.
- 0.08 มม. ช้าเกือบ 3 เท่าของ 0.28 มม. บนโมเดลเดียวกัน
- จาก 0.20 เป็น 0.28 มม. เร็วขึ้นแค่ 10 นาที แต่ขั้นบันไดชัดขึ้นมาก
- เส้นพลาสติกใช้พอๆ กันทุกค่า ราว 37 กรัม
- ขั้นบันไดเห็นชัดที่ผิวโค้งและผิวเอียง ผนังตั้งตรงเห็นต่างน้อย
Layer height คืออะไร
เครื่องพิมพ์ 3D แบบเส้นสร้างชิ้นงานด้วยการวางเส้นพลาสติกซ้อนกันทีละชั้น Layer height คือความสูงของแต่ละชั้น ตั้งไว้ในโปรแกรม Slicer มีหน่วยเป็นมิลลิเมตร
ชั้นบางต้องซ้อนหลายชั้นกว่าจะได้ความสูงเท่าเดิม ชั้นหนาซ้อนน้อยชั้นกว่า จำนวนชั้นจึงเป็นตัวกำหนดเวลาพิมพ์และความเนียนของผิวงานโดยตรง
วิธีทดสอบ: โมเดลเดียวกัน แก้แค่ค่าเดียว
เราสไลซ์จริงในโปรแกรม Orca Slicer ด้วยโมเดลทรงโดมสูง 6 ซม. ตั้งค่าเป็นเครื่อง Snapmaker U1 หัวฉีด 0.4 มม. เส้น PLA โปรไฟล์ 0.20 Standard แล้วเปลี่ยนแค่ Layer height ค่าเดียว ค่าอื่นเหมือนเดิมทั้งหมด
ตัวเลขทั้งหมดในบทความนี้เป็นเวลาที่ Orca Slicer คำนวณให้ ไม่ได้จับเวลาจากการพิมพ์จริง
ผลการทดสอบ: เวลาพิมพ์และจำนวนชั้น
ยิ่งชั้นบาง จำนวนชั้นยิ่งเพิ่ม และเวลาพิมพ์ยิ่งนาน ค่า 0.08 มม. ใช้เวลาเกือบ 3 เท่าของ 0.28 มม. บนโมเดลเดียวกัน
| Layer height | จำนวนชั้น | เวลาพิมพ์ |
|---|---|---|
| 0.08 มม. | 748 ชั้น | 2 ชม. 19 นาที |
| 0.12 มม. | 499 ชั้น | 1 ชม. 34 นาที |
| 0.20 มม. | 300 ชั้น | 59 นาที |
| 0.28 มม. | 214 ชั้น | 49 นาที |
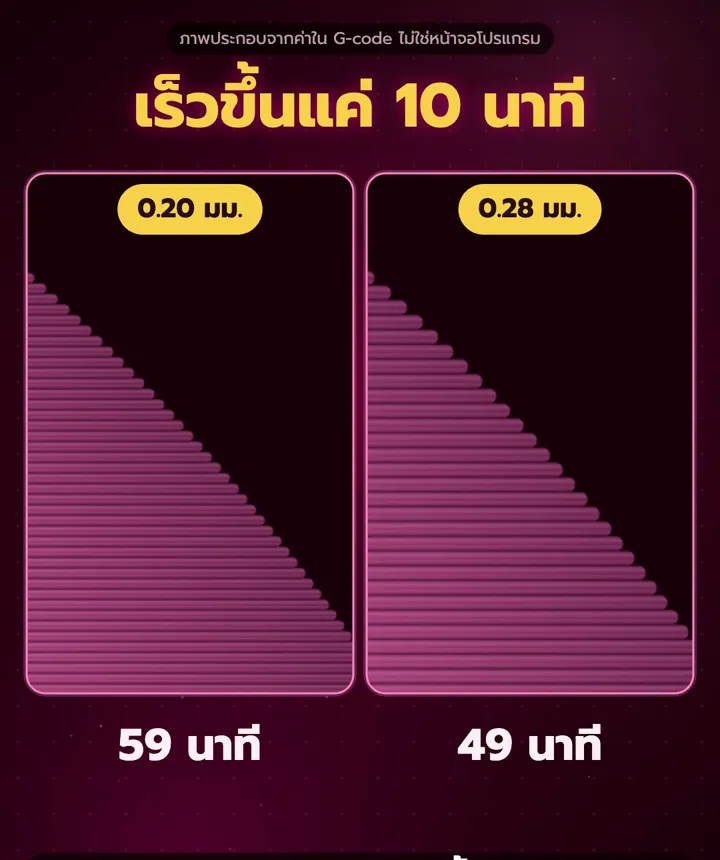
จาก 0.20 เป็น 0.28 มม. เร็วขึ้นแค่ 10 นาที
จุดที่น่าสังเกตคือ การเพิ่มความหนาชั้นจาก 0.20 เป็น 0.28 มม. ช่วยลดเวลาได้แค่ราว 10 นาที แต่ขั้นบันไดบนผิวโค้งชัดขึ้นมาก เพราะเวลาส่วนหนึ่งเป็นการเดินหัวฉีดและการทำงานอื่นที่ไม่ได้ลดตามจำนวนชั้น
ส่วนเส้นพลาสติกใช้พอๆ กันทุกค่า ราว 37 กรัม เพราะปริมาตรของชิ้นงานเท่าเดิม ชั้นบางจึงเสียเวลามากขึ้น แต่ไม่ได้เปลืองเส้นขึ้น
ขั้นบันไดเห็นชัดตรงไหน
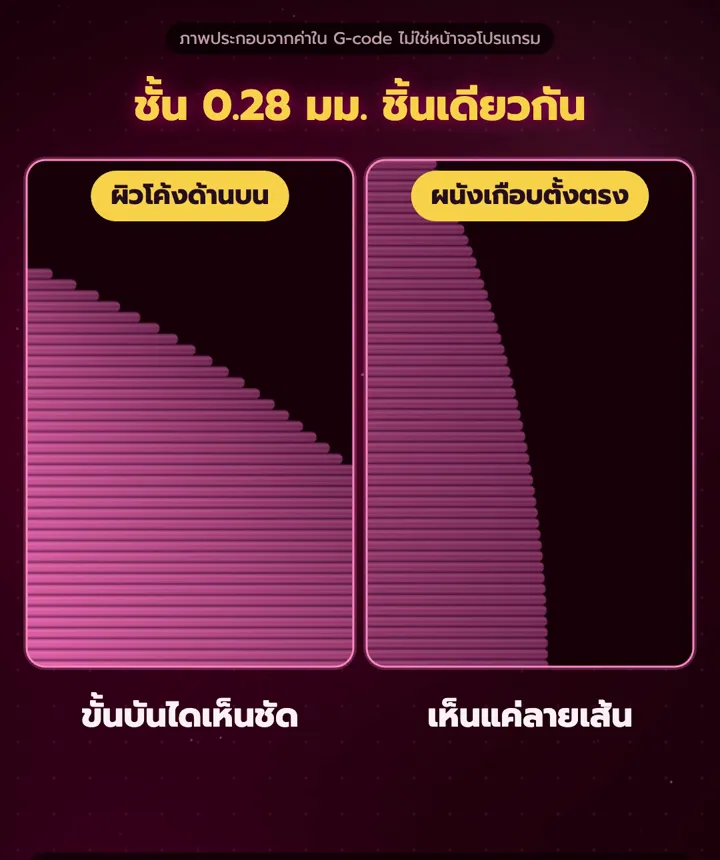
ลายขั้นบันไดจากชั้นที่หนาเห็นชัดที่สุดตรงผิวโค้งด้านบนและผิวเอียง เพราะแต่ละชั้นถอยร่นเป็นขั้นตามความโค้ง ส่วนผนังที่ตั้งเกือบตรง ชั้นวางตรงกันพอดี จึงเห็นเป็นแค่ลายเส้นเล็กๆ ความต่างระหว่างแต่ละค่าน้อยกว่ามาก
งานป้ายตัวอักษร 3D ส่วนใหญ่เป็นผนังตั้งตรง จึงใช้ชั้นหนาได้โดยผิวด้านข้างยังเรียบดี ส่วนชิ้นที่มีผิวโค้งเยอะ เช่น โลโก้นูนหรือฟิกเกอร์ จะเห็นผลของชั้นบางชัดกว่า
สรุป: เลือก Layer height ยังไง
เริ่มจากค่ากลางก่อน แล้วค่อยปรับตามงาน เวลาในบทความนี้เป็นของโมเดลและเครื่องที่เราทดสอบ เครื่องของคุณอาจได้ตัวเลขไม่เท่ากัน ลองเทียบในโปรแกรม Slicer ของตัวเองก่อนพิมพ์จริง
- งานทั่วไป ชิ้นส่วนใช้งาน ผนังตั้งตรง: เริ่มที่ 0.20 มม.
- งานโชว์ที่มีผิวโค้งหรือผิวเอียงเยอะ: ลดเหลือ 0.12 ถึง 0.08 มม. แลกกับเวลาที่นานขึ้น
- อยากให้เร็วขึ้น: ขยับเป็น 0.28 มม. ได้ แต่ได้เวลาคืนไม่มาก และผิวโค้งจะหยาบขึ้นชัด
คำถามที่พบบ่อย
Layer height ควรเริ่มที่เท่าไร
ถ้าใช้หัวฉีด 0.4 มม. ซึ่งเป็นขนาดที่นิยมที่สุด เริ่มที่ 0.20 มม. ได้เลย เป็นค่าที่สมดุลระหว่างความเร็วกับความเนียน
ตั้งชั้นบางลงแล้วเปลืองเส้นพลาสติกขึ้นไหม
แทบไม่ต่างกัน ในการทดสอบนี้ทุกค่าใช้เส้นราว 37 กรัม เพราะปริมาตรชิ้นงานเท่าเดิม สิ่งที่เพิ่มขึ้นคือเวลาพิมพ์
ทำไมตั้งชั้นหนาขึ้นแล้วเร็วขึ้นไม่มาก
เพราะเวลาพิมพ์ไม่ได้มาจากจำนวนชั้นอย่างเดียว ยังมีการเดินหัวฉีดและการทำงานอื่นๆ ในการทดสอบนี้ เปลี่ยนจาก 0.20 เป็น 0.28 มม. เร็วขึ้นแค่ราว 10 นาที
ป้ายตัวอักษร 3D ควรใช้ Layer height เท่าไร
ตัวอักษรป้ายส่วนใหญ่เป็นผนังตั้งตรง ซึ่งลายชั้นเห็นต่างน้อย จึงเริ่มที่ 0.20 มม. ได้ ถ้าหน้าตัวอักษรหรือโลโก้มีผิวโค้ง ค่อยลดชั้นให้บางลง
ทำป้ายตัวอักษร 3D ด้วย Aksorn3D
พิมพ์ข้อความหรืออัปโหลด SVG แล้วส่งออกไฟล์ไปเข้า Slicer ได้เลย
ที่มาของเนื้อหา
เขียนและเรียบเรียงโดยทีม Aksorn3D ภาพประกอบทั้งหมดเป็นภาพนิ่งจากคลิปของเราเอง
ตัวเลขทั้งหมดมาจากการสไลซ์ทดสอบเองโดยทีม Aksorn3D ในโปรแกรม Orca Slicer ไม่ได้อ้างอิงจากแหล่งข่าวภายนอก
คลิปประกอบ: Layer height ตั้งเท่าไรดี เทียบเวลาปริ้นจริงจาก Orca Slicer ↗ · ช่อง YouTube Aksorn3D