ความรู้ ข่าววงการ 3D · AKSORN3D
ตัวอักษรไฟผิวข้างเป็นทาง เห็นไส้ แก้ด้วย 3 ค่าใน Orca Slicer
ตัวอักษรไฟเปิดไฟแล้วผิวข้างเป็นทาง สีไม่เท่ากัน เพราะเห็นไส้ผ่านผนัง แก้ใน Orca Slicer ด้วย Wall loops 3, Top shell layers 4 และไส้ 15% ลาย Grid พร้อมผลก่อนและหลังแก้
ตัวอักษรไฟที่เปิดไฟแล้วผิวข้างเป็นทาง สีซีดไม่เท่ากัน ส่วนใหญ่เกิดจากตั้งผนังไว้เส้นเดียว ผนังหนา 1.6 มม. เลยมีเส้นนอกแค่สองข้าง ตรงกลางเป็นไส้ซิกแซก แสงลอดช่องไส้ได้มากกว่าเส้นทึบ ผิวจึงออกมาเป็นทาง แก้ใน Orca Slicer แท็บ Strength 3 ค่า คือ Wall loops 3, Top shell layers 4 และไส้ 15% ลาย Grid ในการทดสอบของเรา เวลาเพิ่มจาก 1 ชม. 12 นาที เป็น 1 ชม. 19 นาที เส้นเพิ่มราว 10 กรัม แลกกับผิวข้างที่เรียบสม่ำเสมอ
- ต้นเหตุ: ผนังเส้นเดียว ผิวบนชั้นเดียว แสงลอดช่องไส้ได้เยอะกว่าเส้นทึบ
- Wall loops 3: ผนังทึบเต็มความหนา ไม่มีช่องว่าง
- Top shell layers 4: ผิวด้านบนปิดทึบ ไม่เห็นไส้ข้างใต้
- ไส้ 15% ลาย Grid พอแล้ว ตัวอักษรไฟข้างในกลวง ไส้เยอะไม่ได้สวยขึ้น
ปัญหา: เปิดไฟแล้วผิวข้างเป็นทาง
ตัวอักษรไฟที่ปริ้นด้วยเครื่องพิมพ์ 3D บางครั้งเปิดไฟแล้วผิวด้านข้างเป็นทางๆ สีซีดไม่เท่ากัน ส่วนใหญ่ไม่ได้เป็นที่เส้นหรือที่ไฟ แต่เป็นเพราะเห็นไส้ข้างในผนังส่องผ่านออกมา
เราลองเปิดใน Orca Slicer 2.4.2 ด้วยตัวอักษร A สูง 100 มม. ลึก 40 มม. สไตล์ไฟออกหน้าหงายหลังมีบ่า จาก Aksorn3D ซึ่งมีผนังหนา 1.6 มม. ตั้งเครื่องเป็น Snapmaker U1 หัวฉีด 0.4 มม. เส้น Generic PETG โปรไฟล์ 0.20 Standard
สาเหตุ: ผนังเส้นเดียว ตรงกลางเป็นไส้
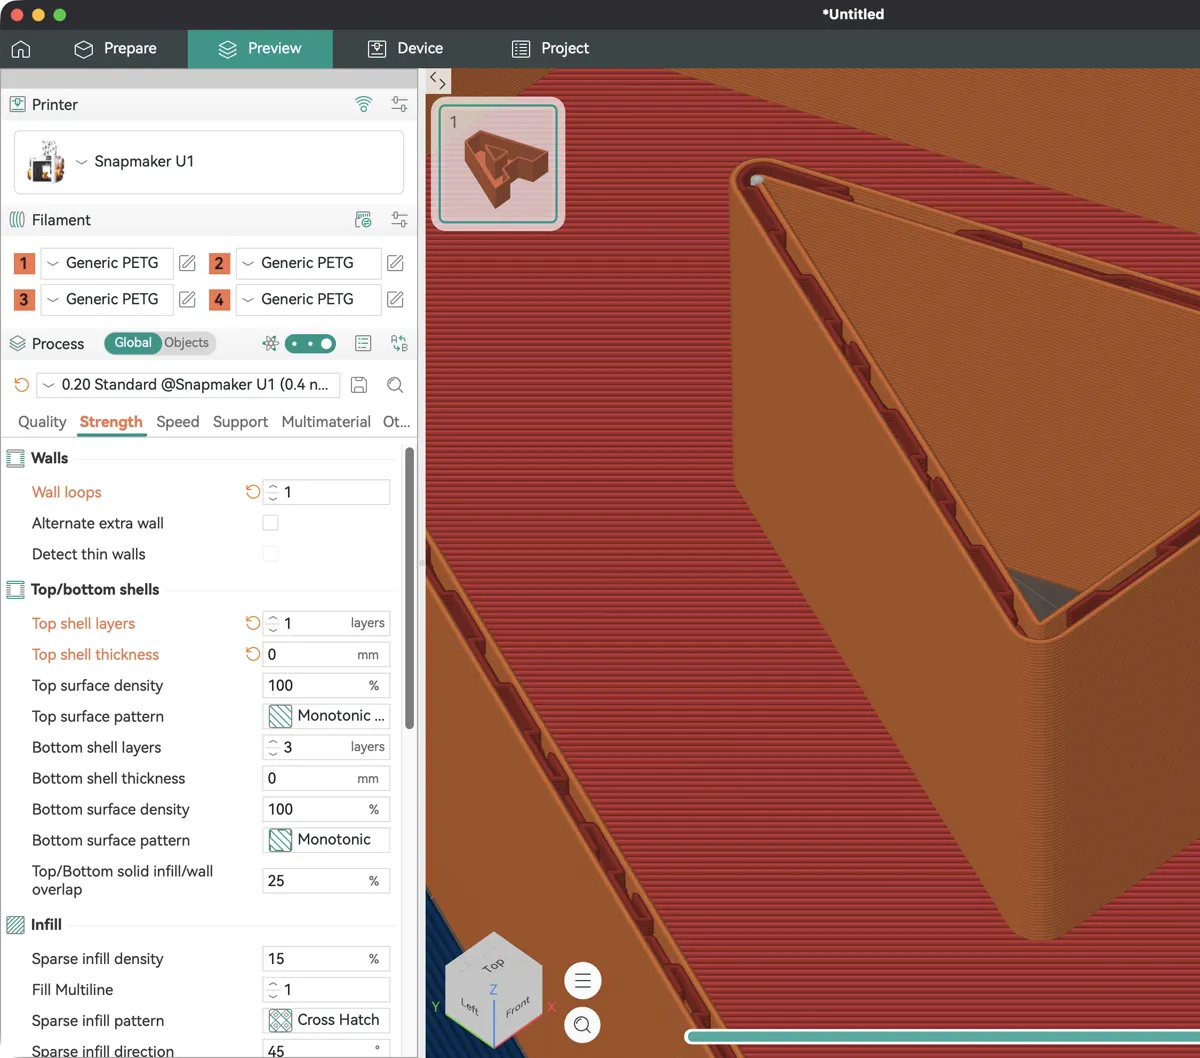
ตอนแรกตั้ง Wall loops ไว้ 1 และ Top shell layers ไว้ 1 หวังให้ปริ้นไวขึ้น พอดูพรีวิวชั้นที่ 103 (สูง 20.65 มม.) จะเห็นว่าผนังหนา 1.6 มม. มีเส้นนอกแค่สองข้าง ตรงกลางเป็นไส้ซิกแซก
แสงลอดเส้นทึบได้น้อย แต่ลอดช่องว่างระหว่างไส้ได้เยอะ พอเปิดไฟ ความสว่างจึงไม่เท่ากันตามลายไส้ ผิวข้างเลยออกมาเป็นทาง
แก้ 3 ค่าในแท็บ Strength
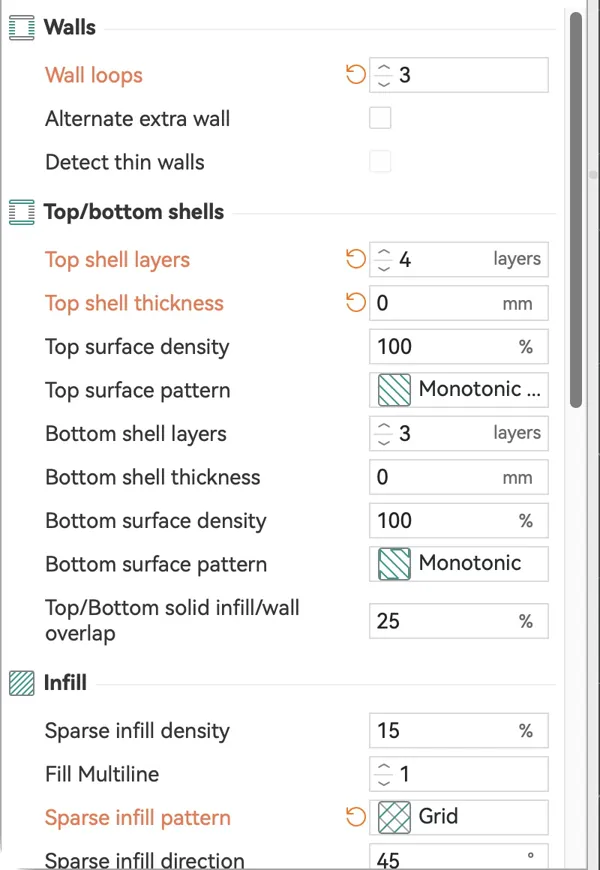
เปิดแท็บ Strength ในแผง Process แล้วแก้ 3 ค่านี้ ค่าอื่นเหมือนเดิม
- Wall loops = 3: ผนังทึบเต็มความหนา ไม่มีช่องว่างให้แสงลอด
- Top shell layers = 4: ผิวด้านบนปิดทึบ ไม่เห็นไส้ข้างใต้
- Sparse infill density 15% ลาย Grid: ตัวอักษรไฟข้างในกลวง ใส่ไส้เยอะก็ไม่ได้สวยขึ้น
ผลก่อนและหลังแก้
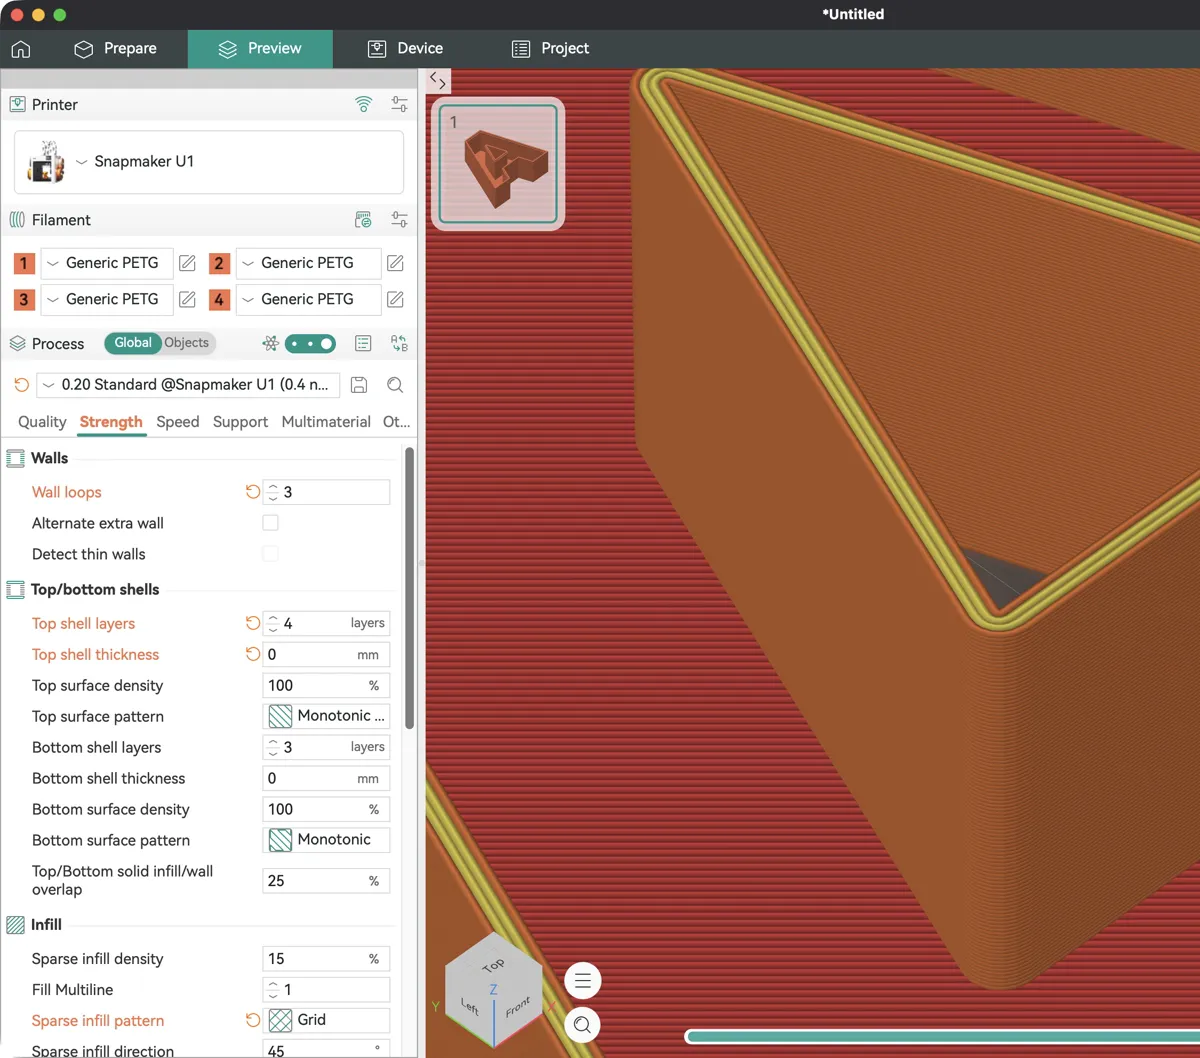
สไลซ์ใหม่แล้วดูชั้นเดียวกัน ผนังแน่นเต็มความหนา ไม่มีไส้อยู่ในผนังแล้ว เวลาและเส้นเพิ่มขึ้นเล็กน้อย แลกกับผิวข้างที่เรียบสม่ำเสมอ
เวลาและน้ำหนักเป็นค่าที่ Orca Slicer คำนวณให้สำหรับชิ้นนี้กับเครื่องนี้ งานของคุณอาจได้ตัวเลขไม่เท่ากัน
| ค่า | ก่อนแก้ | หลังแก้ |
|---|---|---|
| Wall loops | 1 | 3 |
| Top shell layers | 1 | 4 |
| เวลาพิมพ์ | 1 ชม. 12 นาที | 1 ชม. 19 นาที |
| เส้นที่ใช้ | 37.81 กรัม | 48.09 กรัม |
ไฟล์ 3MF จาก Aksorn3D ตั้งค่าให้แล้ว
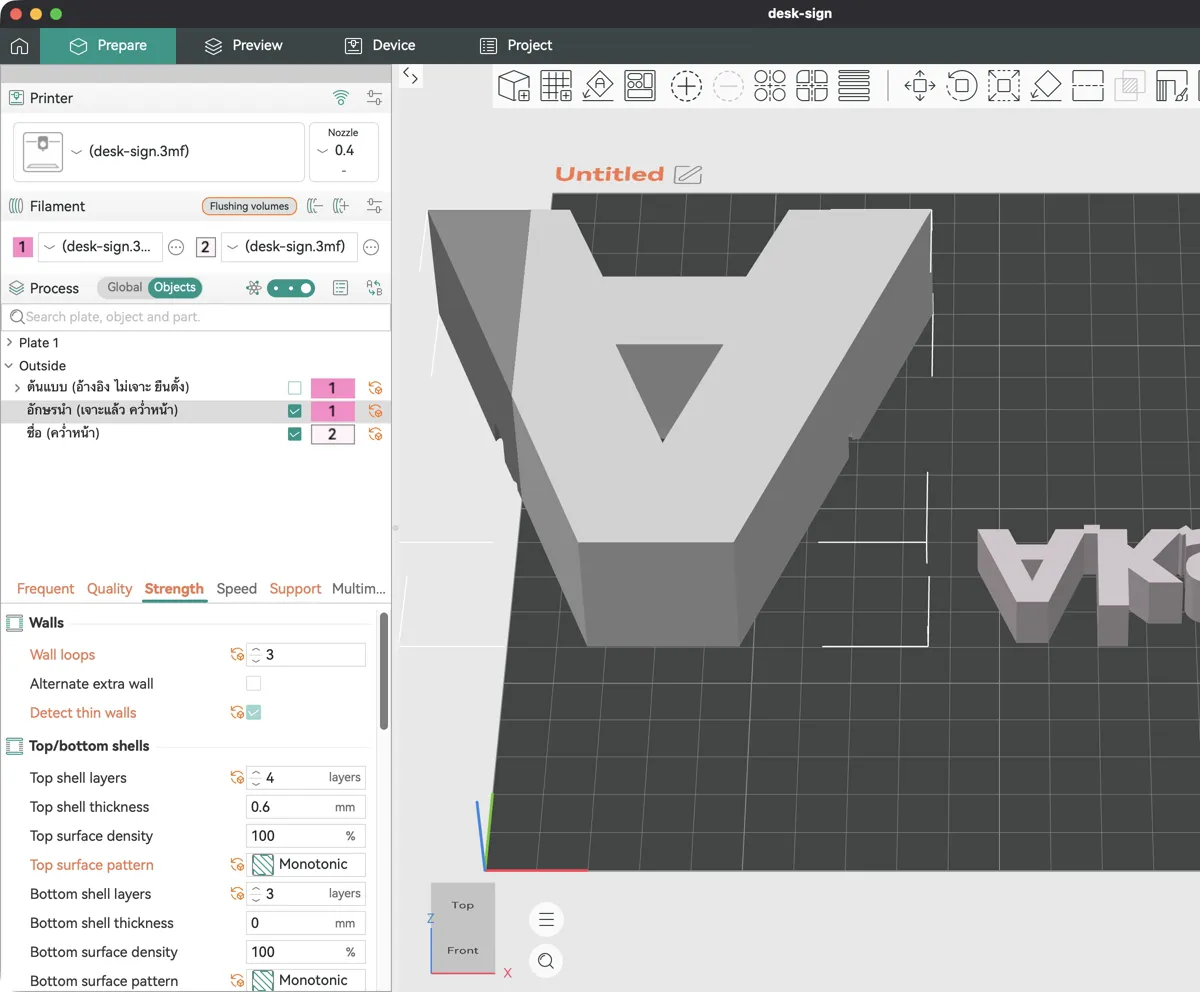
ค่าชุดนี้ Aksorn3D ฝังไว้ในไฟล์ 3MF ที่ส่งออกให้แล้ว เช่น ป้ายอักษรตั้งโต๊ะ เปิดใน Orca Slicer จะเห็นเป็นค่ารายชิ้น ไม่ต้องตั้งเอง
ส่วนตัวอักษรไฟที่โหลดเป็นไฟล์ STL ไฟล์ไม่มีค่าตั้งพิมพ์ติดมาด้วย ตั้งตาม 3 ค่าในบทความนี้ได้เลย
คำถามที่พบบ่อย
ทำไมตัวอักษรไฟเปิดไฟแล้วผิวข้างเป็นทาง
ส่วนใหญ่เพราะตั้งผนังไว้น้อยเกินไป ในผนังจึงมีไส้ซิกแซก แสงลอดช่องไส้ได้มากกว่าเส้นทึบ ความสว่างเลยไม่เท่ากันเป็นทางตามลายไส้
ตัวอักษรไฟควรตั้ง Wall loops เท่าไร
ผนังหนา 1.6 มม. กับหัวฉีด 0.4 มม. ตั้ง Wall loops 3 ผนังจะทึบเต็มความหนา และตั้ง Top shell layers 4 ให้ผิวบนปิดทึบ
ใส่ไส้เยอะๆ จะช่วยให้ตัวอักษรไฟสวยขึ้นไหม
ไม่ช่วย ตัวอักษรไฟข้างในกลวง สิ่งที่มีผลกับผิวคือผนัง ไส้ 15% ลาย Grid ก็พอ
ตั้งค่าแบบนี้แล้วปริ้นนานขึ้นเท่าไร
ในการทดสอบของเรา เวลาเพิ่มจาก 1 ชม. 12 นาที เป็น 1 ชม. 19 นาที เส้นเพิ่มราว 10 กรัม ตัวเลขของงานคุณอาจต่างไปตามขนาดชิ้นและเครื่อง
ทำป้ายตัวอักษร 3D ด้วย Aksorn3D
พิมพ์ข้อความหรืออัปโหลด SVG แล้วส่งออกไฟล์ไปเข้า Slicer ได้เลย
ที่มาของเนื้อหา
เขียนและเรียบเรียงโดยทีม Aksorn3D ภาพประกอบทั้งหมดเป็นภาพนิ่งจากคลิปของเราเอง
ตัวเลขและภาพหน้าจอทั้งหมดมาจากการสไลซ์ทดสอบเองโดยทีม Aksorn3D ในโปรแกรม Orca Slicer 2.4.2 ไม่ได้จับเวลาจากการพิมพ์จริง
คลิปประกอบ: ตัวอักษรไฟผิวข้างเป็นทาง เห็นไส้ แก้ด้วย 3 ค่าใน Orca Slicer | A3D & Slicer EP1 ↗ · ช่อง YouTube Aksorn3D